
Díl podle výkresu sedí, ale při montáži nedosedne. Zda chyba vznikla v nástroji, ve výrobě, nebo až při upnutí na kontrole, ukáže 3D měření. Jaké měření zvolit, záleží na tom, zda jde o drsnost plochy, závit, celou karoserii, nebo rozměrnou konstrukci. Ve společnosti AUREL je 3D měření obor, se kterým firma začínala. První dvě pracoviště vznikla pro vývoj převodovek a agregátů a pro motorsport. S 3D metodami tu pracují přes dvacet let, v metrologickém týmu dnes působí jedenáct specialistů a jejich zakázky sahají od drsnosti povrchu po celé technologické celky.
K čemu slouží 3D měření ve vývoji a výrobě
3D měření ukazuje, nakolik vyrobený díl odpovídá svému návrhu v CAD, tedy počítačovém modelu, podle kterého vznikl. Ve vývoji slouží k ověření prototypů a k rychlému odhalení odchylek tvaru, ve výrobě ke sledování stability procesu a v kontrole kvality k doložení stavu dílu dřív, než jde do série. Měří se také nástroje, formy a montážní přípravky.
„3D měření propojuje digitální návrh se skutečnou výrobou. Díky němu lze přesně ověřit, zda fyzický díl odpovídá CAD modelu, a hlídat tak rozměrovou přesnost i kvalitu výrobku," říká Ing. Matúš Frenák, který ve společnosti AUREL koordinuje 3D měření a projekty silniční bezpečnosti.
Metodu určuje velikost měřeného prvku
Podle velikosti měřeného prvku se volí přístroj i podoba výsledku. Od nejmenšího měřítka po největší jde o čtyři úrovně.
Na úrovni povrchu se sleduje drsnost a topografie, tedy prostorové uspořádání nerovností. Drsnost lze hodnotit podél profilu, tedy po jedné linii na povrchu (ČSN EN ISO 21920), nebo na celé ploše (ČSN EN ISO 25178). Pro funkční plochy strojních součástí je nejběžnější dotykové měření drsnosti.
U funkčních prvků rozhoduje geometrie, která ovlivňuje spolupráci dílů. Závit nebo vnitřní drážkování se kontroluje jinak než ozubení. Ozubení kuželových kol se kvůli složitému tvaru zubů vyhodnocuje na specializovaných měřicích centrech pro ozubení, jaká vyrábí například firma Klingelnberg.
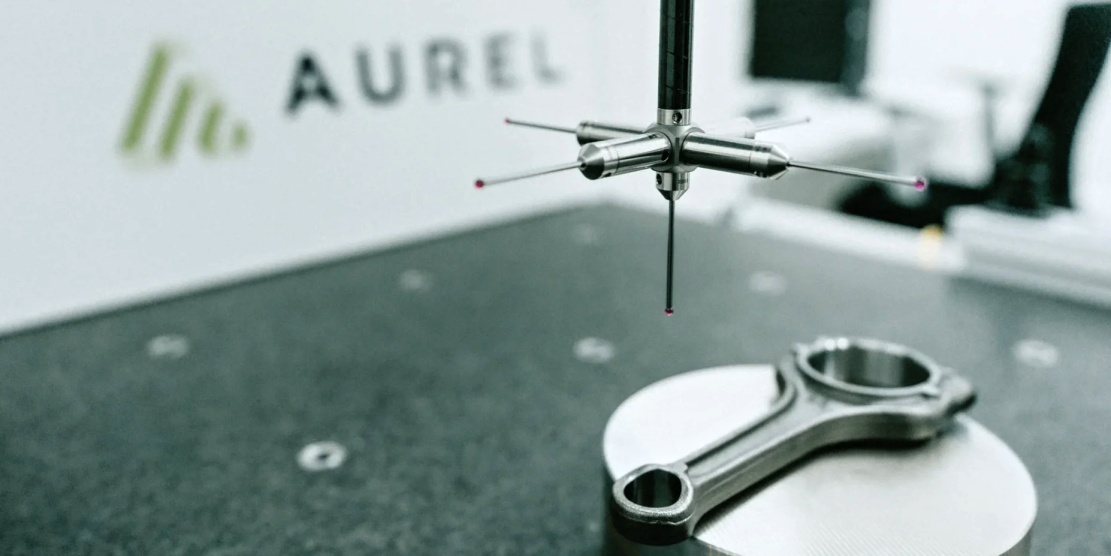
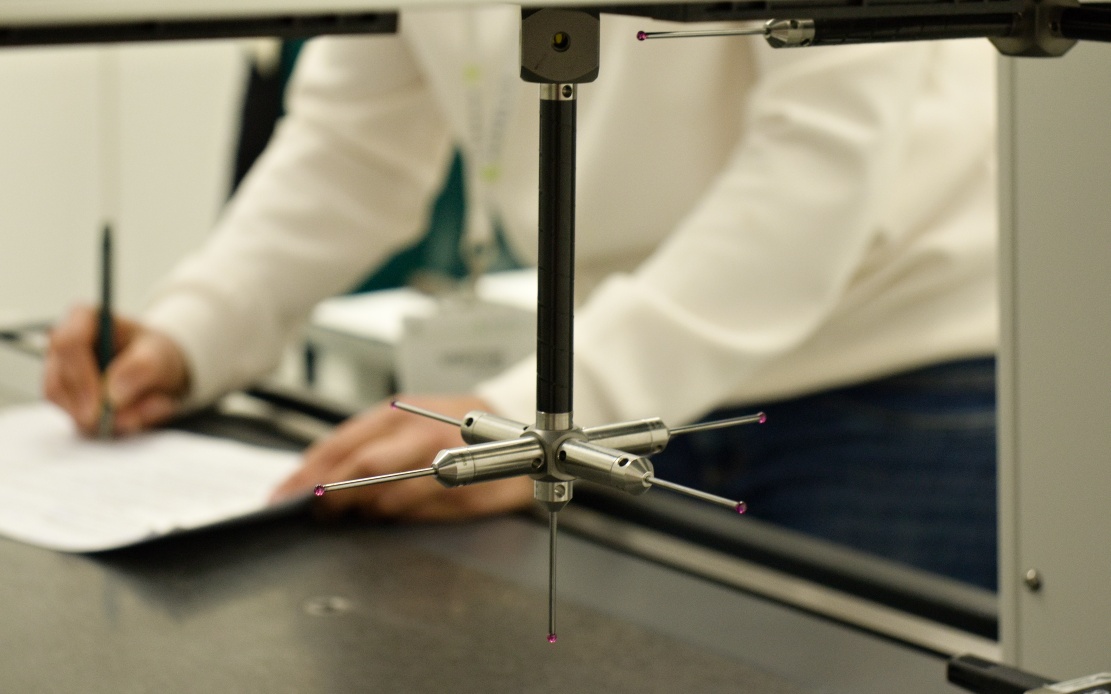
Celé díly a karoserie se nejčastěji porovnávají s CAD modelem. Optický nebo laserový skener rychle zachytí tvar povrchu jako mračno bodů, tedy soubor souřadnic naměřených míst. Souřadnicový měřicí stroj (CMM) naproti tomu snímá dotykovou sondou jednotlivé body s vysokou bodovou přesností. Při kontrole karoserií se uplatní například optické systémy typu Zeiss ATOS Q.
U objektů velikosti vagónu se data skládají z mnoha stanovišť a záběrů, které se spojují do jednoho souřadnicového systému. Vedle laserového skenování se uplatní fotogrammetrie: technik rozmístí po objektu optické značky a software z fotografií pořízených z různých úhlů vypočítá jejich prostorovou polohu.
Měření deformací při nárazových zkouškách
Statický sken popíše tvar dílu v jednom okamžiku. Když konstruktér potřebuje vědět, co se s konstrukcí děje během zatížení nebo nárazu, nastupují vysokorychlostní záznam a dynamická fotogrammetrie, které zaznamenají polohu měřených bodů v čase.
Typickým příkladem jsou nárazové zkoušky vozidel. Tým AUREL jich měří 100 až 200 ročně, v minulosti i přes 300. Vybrané díly se skenují už před zkouškou a na vozidle se rozmístí měřicí značky, jejichž polohu určuje statická fotogrammetrie. Během nárazu zaznamenává pohyb těchto bodů v čase dynamická fotogrammetrie. Po zkoušce se vozidlo znovu zaměří statickou fotogrammetrií a 3D skenem: porovnáním poloh značek před a po zkoušce vznikne přesný vektor deformace každého místa a sken zdokumentuje trvalé deformace celých ploch. Z porovnání je vidět, jak se konstrukce chovala: jak se stlačily výztuhy, jak se deformoval zavazadlový prostor, o kolik se zmenšil prostor pro posádku nebo jak se posunula celková geometrie vozu.
Stejné postupy se uplatní i mimo nárazové zkoušky. Pro sesterskou firmu LENAM určoval tým AUREL přesnou polohu potenciometrů a akcelerometrů na skutečném vozidle. Výsledky posloužily ke korelaci simulace s měřením: simulační model se dal porovnat se skutečným chováním vozidla a upravit tak, aby mu odpovídal, a tím se zpřesnil další vývoj.
Co zákazník z měření dostane
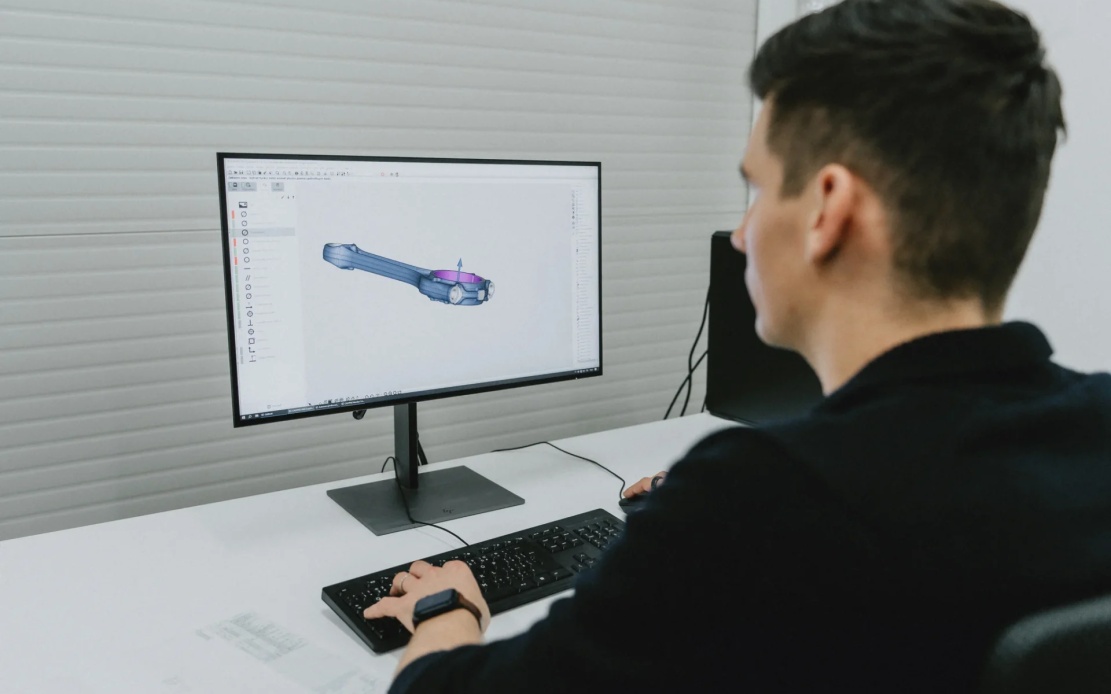
Výsledkem měření je podklad pro rozhodnutí. Standardním výstupem je barevná 3D mapa odchylek, která na první pohled ukáže, kde a o kolik se díl liší od CAD modelu nebo od svého stavu před zkouškou. Doplňují ji tabulky s přesnými rozměry, tolerancemi a dalšími kritickými parametry.
Pokud zákazník potřebuje s daty dál pracovat, dostane model ve formátu STL, který popisuje povrch sítí trojúhelníků a lze ho načíst v CAD i metrologickém softwaru. Z měření mohou vznikat také výkresy, 3D modely s texturou povrchu pro vizualizaci, videa nebo scény pro virtuální realitu. Data se dají připravit i pro 3D tisk, který se hodí také k výrobě pomocných přípravků pro upnutí měřených dílů.
Podle výstupů se rozhoduje, zda je díl v toleranci, nebo zda upravit nástroj či zasáhnout do výrobního procesu dřív, než vzniknou větší ztráty.
Proč se sken a dotykové měření kombinují
Spolehlivost výsledku závisí na přípravě, volbě metody a ověření měřicího systému. Díl se před měřením očistí a upne do přípravku tak, aby šlo měření zopakovat za stejných podmínek. Bez toho se rozdíl mezi dvěma měřeními snadno přičte dílu, i když ho způsobilo upnutí.
Optický sken zachytí jen povrch, na který přístroj vidí; skryté a vnitřní plochy vyžadují další záběry nebo dotykové měření. Pro díry, čepy, dosedací plochy a další funkční prvky, kde rozhoduje bodová přesnost, je dotyková sonda spolehlivější. V praxi se proto metody kombinují: sken dá rychlý přehled o tvaru a souřadnicový měřicí stroj doměří kritická místa.
Ověřování optických 3D systémů popisuje řada směrnic VDI/VDE 2634, u souřadnicových měřicích strojů řada norem ČSN EN ISO 10360. Přesnost deklarovaná výrobcem přístroje ale sama neurčuje, s jakou přesností bylo změřeno konkrétní místo na konkrétním dílu, protože tu ovlivňuje i povrch, upnutí a postup měření.
„Každý projekt přináší novou výzvu - jiný materiál, specifický tvar nebo netypický požadavek zákazníka. Každé měření nás nutí přemýšlet, jak zlepšit postup, přesnost a zpracování dat. Neustále proto zkoušíme nové technologie a zdokonalujeme kombinaci kontaktního a bezkontaktního měření," dodává Matúš Frenák.
Přehled metod, které AUREL používá, je na stránce 3D měření.