
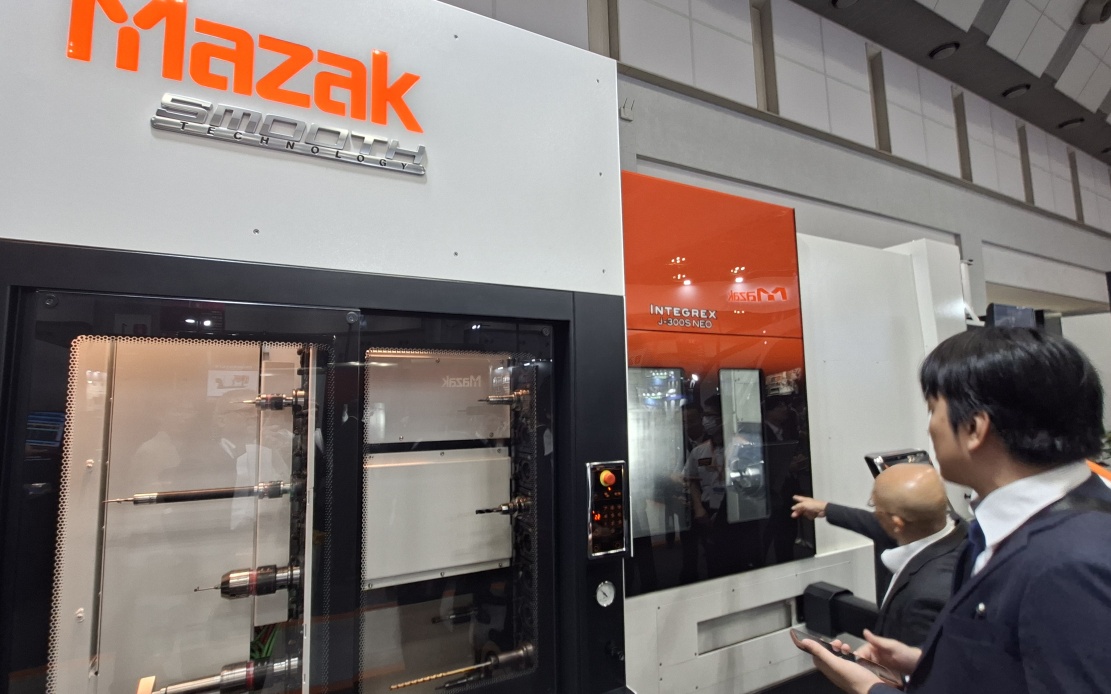
Na stánku Yamazaki Mazak v hale East 1 se při premiéře nového víceprocesního stroje Integrex j-300S Neo tísnily davy. Opodál pak mnohem méně pozornosti budily pohybové součásti humanoidního robota a technologie aditivní výroby „horkým drátem", která se nakonec ukázala být velmi pokrokovou, proto jí věnujeme největší část tohoto článku. Společně pak tyto střípky z expozice dokládají trend výroby na multifunkčních strojích, které lze nabídnout i výrobcům robotů.
Stánek E1001 společnosti Yamazaki Mazak patří tradičně na JIMTOFu mezi nerozsáhlejší, nejhustší koncentrace lidí se přitom tísnila u novinky s označením Integrex j-300S Neo a to i přesto, že byl tento stroj k vidění už v září na IMTS. Lidé z Mazaku vsadili na heslo „Od počátků multitaskingu až za jeho hranice" a na svůj hlavní produkt, řadu Integrex.
Větší třísky, méně energie
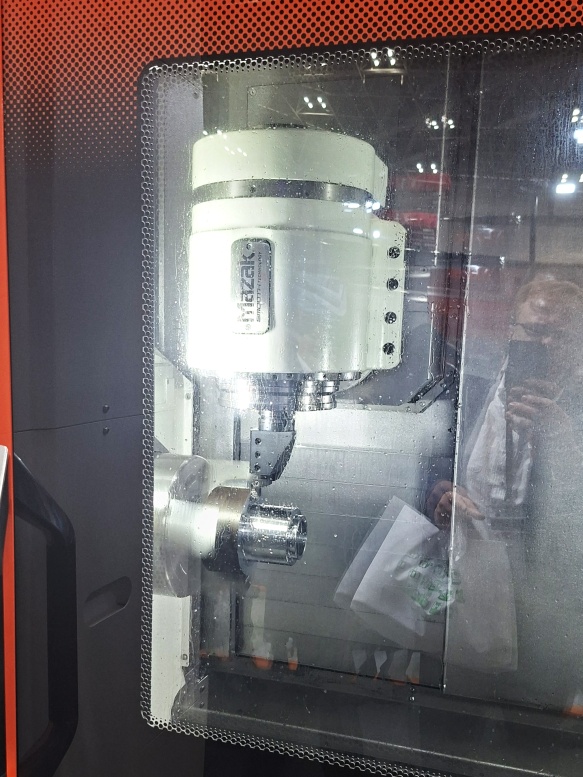
Jak už jsem naznačil, hlavní novinkou je střední multitaskingový stroj se sklíčidly o velikosti 10 až 15 palců. Rozšiřuje řadu j-200 NEO a zároveň jde o vstupní model řady Integrex. Verze S má druhé vřeteno, takže se díl dokončí z obou stran bez přeupnutí. Podle výrobce dosahuje až o 40 % vyššího objemu odebrané třísky než předchozí generace. Pomáhá k tomu vyšší točivý moment hlavního vřetena a kompaktní frézovací vřeteno, jehož trvalý výkon vzrostl z 15 na 18,5 kW.
Zajímavá je i osa B. Základní krok nastavení se zmenšil z 5° na 1° a volitelně lze polohovat po 0,0001°. To se hodí pro složité víceplošné a vysoce přesné díly. Stroj spotřebuje asi o 20 % méně elektrické energie, protože má například invertorovou hydrauliku. Nová funkce Energy Saver zobrazuje spotřebu přímo na obrazovce řídicího systému.
Pro ucelení představy uvádím ještě telegraficky doplňující parametry: hlavní vřeteno 22 kW / 421 Nm, druhé vřeteno 18,5 kW / 325 Nm, zásobník pro až 72 nástrojů, tepelná kompenzace Ai Thermal Shield, řízení Mazatrol SmoothG s 19" dotykovou obrazovkou.
Přestože odborná veřejnost byla se strojem seznámena už na IMTS, prodej začal až 26. října s uvedením zde v Tokiu. Mazak chce prodat asi 80 kusů ročně.
Hot wire: předehřátý drát šetří laser
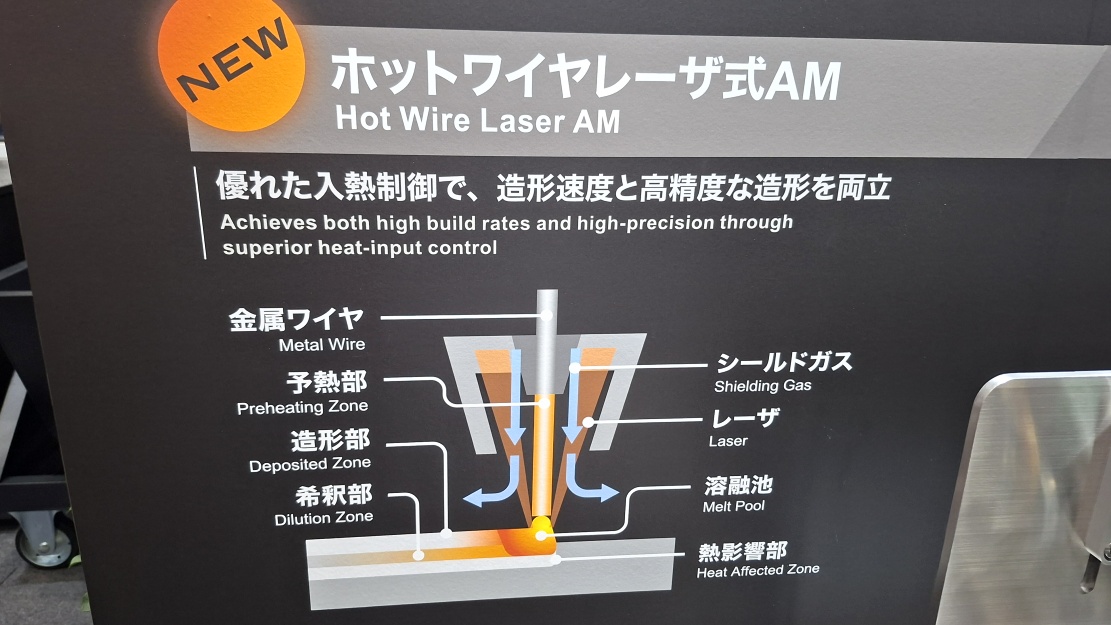
O kousek dál jsem ovšem tak trochu stranou zájmu narazil na technologii, kterou Mazak označuje jako aditivní výrobu s horkým drátem (hot wire laser AM). Vyfotografovat přímo hlavu, která tuto technologii přináší jsem nesměl, přítomný pracovník mi však dovolil pro vás vyfotit alespoň principiální schéma zhruba nastínil princip: Část drátu se těsně před vstupem do pracovní zóny díky svému přirozenému odporu předehřeje vlivem procházejícího elektrického proudu těsně pod bod tání (odtud název hot wire - horký drát). Laser mezitím ohřívá základní materiál a vytváří na něm taveninu, do které se předehřátý drát zavádí. A protože je už horký, taví se snáz, laser potřebuje méně energie. Taveninu lze navíc udržet menší, což přispívá přesnosti i menšímu tepelnému zatížení (tepelnému šoku) základního dílu, což minimalizuje deformace a vnitřní pnutí v materiálu.
Technologie principiálně není úplně nová původně ji pod označením HWD (hot wire deposition) společně vyvinuly firmy Yamazaki Mazak a Lincoln Electric pro kombinaci aditivní výroby (3D tisku z kovu) s tradičním přesným CNC obráběním. Výhodou je také všesměrové nanášení (omnidirectional). Depoziční hlava je navržena tak, že drát je přiváděn vertikálně do středu argonové ochranné trysky. Stroje Mazak díky tomu mohou nanášet materiál plynule v jakémkoliv směru v kompletních 5 osách, aniž by se drát kroutil či zasekával. Zdroj od Lincoln Electric navíc využívá patentované řízení vlnového průběhu (waveform control), které neustále monitoruje stav drátu a pokud by hrozilo nekontrolované zajiskření nebo vznik nechtěného oblouku, systém bleskově upraví napětí a proces stabilizuje.
Na rozdíl od práškových technologií (kde se část kovového prášku rozptýlí do okolí) dosahuje HWD s využitím drátu efektivity až 98 %. Nanášecí rychlost se standardně pohybuje mezi 1,3 až 2,2 kg materiálu za hodinu. Tato technologie je již integrovaná přímo do pětiosých obráběcích center (např. Mazak VC-500A/5X AM HWD). Stroj díky ní dokáže např. na stávající opotřebovaný díl (např. lopatku turbíny) nanést novou vrstvu materiálu a následně ji stejným vřetenem načisto vyfrézovat do finálního tvaru. Umožňuje také kombinovat různé druhy kovů.
Potud se tedy zdá, že o zas až tak horkou novinku nejde. Dodatečně se nám však podařilo zjistit, proč zde na veletrhu tuto technologii tak pečlivě střežili. Technologie HWD skutečně prošla zásadní, druhou generací evoluce. Zatímco verze z roku 2018 byla v podstatě průkopnickým konceptem a prototypem, verze pro rok 2026 přináší výrazná vylepšení zaměřená na průmyslovou automatizaci, rychlost a softwarové řízení:
1. Nová všesměrová 6 kW hlava (vyšší výkon i rychlost)
Nově navržená depoziční hlava s integrovaným laserem navýšila výkon až na 6 kW. Díky tomu dokáže stroj nanášet materiál mnohem rychleji - rychlost depozice vzrostla na 1,8 až 3,2 kg materiálu za hodinu, což výrazně zkracuje čas aditivní fáze výroby oproti původní verzi.
2. Duální tavný systém (laser + oblouk)
Zásadním upgradem prošel samotný princip tavení. Nejnovější generace hlavy kombinuje laserový paprsek i obloukový hořák (arc torch) zároveň. Tato synergie umožňuje:
- mnohem preciznější kontrolu nad šířkou navařované housenky,
- bezproblémové navařování odlišných kovů (dissimilar materials) na sebe (např. tvrdokovový ochranný povlak na běžnou konstrukční ocel) s minimálním rizikem prasklin.
3. Software Mazak Hot Wire Control
S novou generací přišel specializovaný software plně integrovaný do CNC systému řady Smooth. Tento software v reálném čase dynamicky koordinuje
- polohu pětiosé hlavy a rychlost posuvu,
- úroveň elektrického předehřevu drátu,
- výkon laseru a přesný průtok ochranného plynu (argonu).
4. Autonomní in-process korekce (closed-Loop)
Verze prezentovaná pro rok 2026 integruje automatické měření a in-process korekce. Systém během navařování opticky skenuje geometrii vznikajícího dílu. Pokud zjistí odchylku způsobenou např. drobným tepelným roztažením, automaticky upraví parametry tisku za chodu tak, aby polotovar přesně odpovídal CAD modelu.
5. Zapojení do konceptu FUSE (convergent manufacturing)
Mazak technologii HWD nově prezentuje jako součást širšího ekosystému FUSE (flexible unified sustainment ecosystem). Jde o automatizovanou buňku, kde je hybridní stroj propojen s robotickou rukou, pecí pro tepelné zpracování a kontrolní optickou stanicí. Celý proces opravy nebo výroby dílu tak probíhá bez zásahu lidské ruky.
Zatímco v roce 2018 šlo o technologickou demonstraci, v roce 2026 jde o vyzrálý, plně autonomní produkční systém připravený pro nepřetržitý provoz v digitálních továrnách.
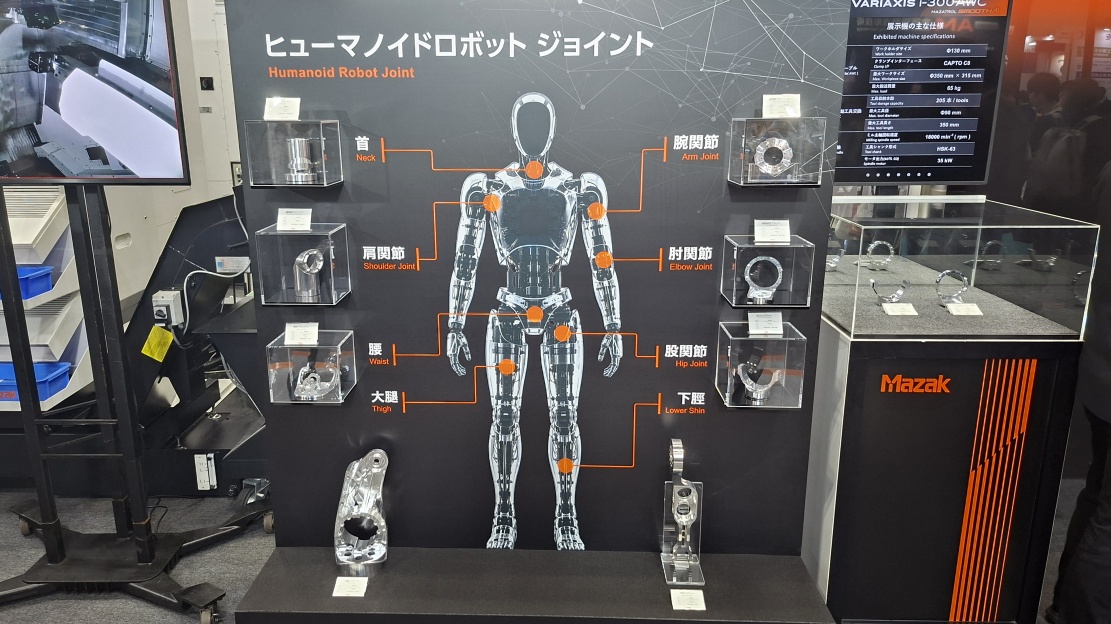
Humanoidi a VARIAXIS i-300 AWC
Třetí vlnu naší pozornosti na stánku firmy Yamazaki Mazak vzbudila ve srovnání s jinde se pohybujícími funkčními humanoidními roboty „pouhá" grafika humanoidního robota se zvýrazněnými klouby a dalšími částmi pohybového aparátu, tedy ložisky, motory a aktuátory, které byly vedle přítomny i v podobě reálných dílů. Připojená tabulka základních technických parametrů stroje Variaxis i-300 AWC pak v podstatě jen naznačovala souvislosti. Mazak ve svém časopisu Cyber World č. 74 uvádí, že je tento stroj „ideální" pro obrábění malých složitých dílů robotů, tedy např. rámů, které drží aktuátory. Jde o kompaktní pětiosé centrum s automatickým výměníkem obrobků (AWC). Zvládá obrobky do ø 350 × 315 mm a 65 kg, zásobník má 32 nebo 40 míst a software Smooth AWC řídí plán výroby. Zásobník nástrojů lze rozšířit až na 505 kusů. Stroj se hodí pro malé série a dlouhý bezobslužný provoz.
Humanoidy letos řeší celý veletrh. Organizátoři mají v hale Galleria speciální expozici s robotem Kaleido od Kawasaki Heavy Industries. Zaměřuje se na to, jak obrábění zlevní a zrychlí jejich sériovou výrobu. A zmiňují i prognózu, podle které by trh s humanoidními a víceúčelovými roboty měl do roku 2040 dosáhnout zhruba 60 bilionů jenů. Ale více se tématu humanoidů na zdejším strojním veletrhu budeme věnovat v některém dalším reportážním vstupu.
Z Tokia pro Technickyportal.cz a Technický týdeník Michael Málek