

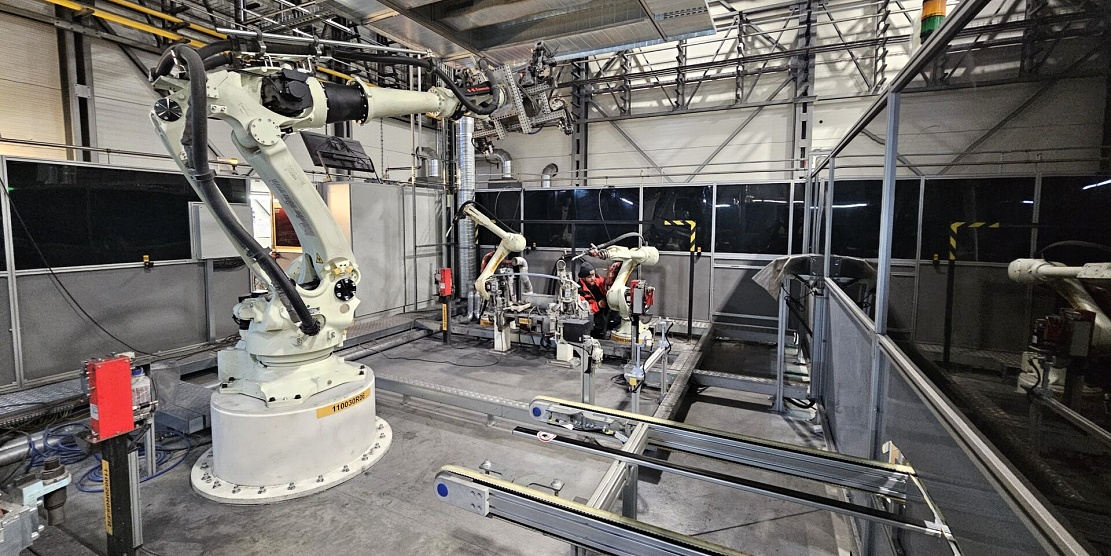
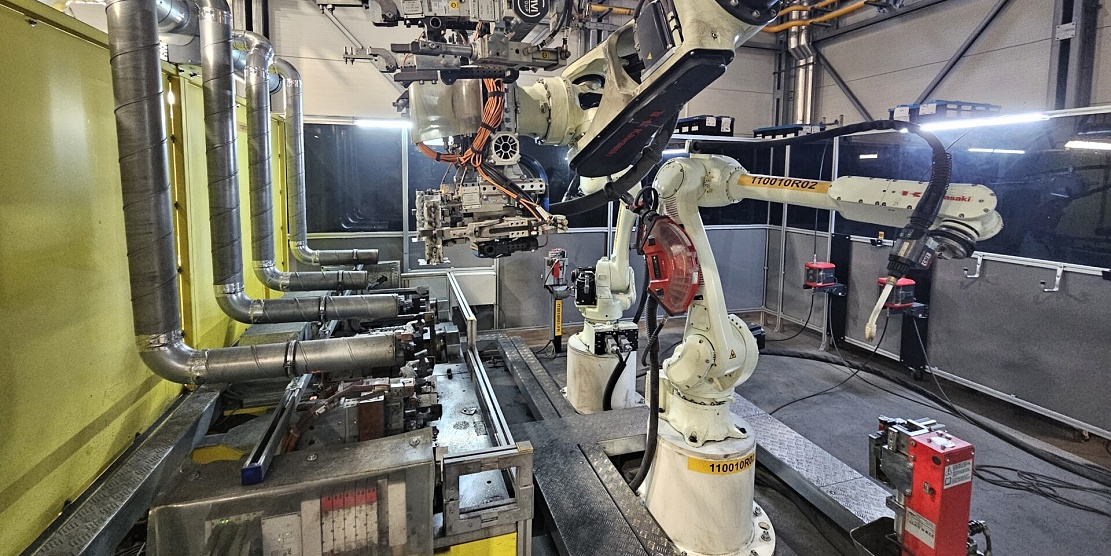
Robot svaří stejný spoj tisíckrát za sebou. O tom, jestli bude dobrý, ale nerozhoduje robot sám. Záleží na dílech, které dostane do přípravku, na nastavení programu a na tom, jak se svary zkoušejí. Jak to vypadá v praxi, ukazuje robotické svařování v závodě Automotive Painting Partners (APP) v Polici nad Metují.
Co robot pohlídá a co ne
Robot drží stabilní dráhu hořáku nebo kleští, dodržuje nastavené parametry a s díly zachází pořád stejně. Nepozná ale, že mu někdo založil díl s větší mezerou ve spoji nebo se zamaštěným povrchem. Takový kus svaří stejně jako ten, který je připraven správně. Opakovatelnost tedy neznamená automaticky dobrý svar. Hlídat je potřeba všechny vstupy (tolerance dílů, čistotu povrchu, dosednutí v přípravku a opotřebení spotřebních dílů hořáku) a výsledek dokládat zkouškami.
O kontrolách se proto vyplatí rozhodnout už při návrhu přípravku, ne až před prvním auditem zákazníka. Dobrý přípravek dovolí díl založit jen správně, a kde to jde, špatné založení rovnou zastaví. Stejně tak je nutné předem určit, co a v jakém rozsahu se znovu ověřuje po změně programu nebo upnutí, případně po přechodu na nového dodavatele vstupních dílů.
Metody podle dílu
APP začala s robotickým svařováním v roce 2024. Metoda se volí podle tvaru dílu, materiálu a počtu spojů: bodové svařování se hodí na plechové sestavy ve velkých sériích, MIG/MAG na průběžné svary nosných dílů. V Polici dnes APP používá obloukové svařování MIG/MAG, odporové bodové svařování a přivařování šroubů a matic, na opravných pracovištích TIG. Pro menší série firma představila operativní svařovací pracoviště s rychlou výměnou přípravků. Podle APP se na jiný díl přestavuje v řádu hodin, zatímco velká robotická linka v řádu dnů. Robotizace se tak může vyplatit i u objemů, u kterých dřív nedávala smysl.
Návrh a realizaci robotických a automatizovaných linek zajišťuje EAP, společnost ze skupiny Colegium Holding, se kterou APP úzce spolupracuje.
Jak se dokládá, že svar drží
Každá kontrola odpovídá na jinou otázku. Vizuální prohlídka najde povrchové vady, o pevnosti a vnitřku spoje ale nic neřekne. Trhací zkouška ukáže, jak vzorek snese zatížení, a APP ji dělá denně na univerzálním trhacím stroji. Makroskopická analýza na příčném řezu odhalí geometrii a strukturu svaru a výsledkem je protokol s fotodokumentací. 3D skenování zase ukáže deformace a rozměry otvorů. Na makroskopické analýze i 3D měření APP spolupracuje se sesterskou společností AUREL CZ. U každé zkoušky musí být předem jasné, odkud se vzorek bere, jak často, podle čeho se hodnotí a co se stane, když nevyhoví. Proč samotná vizuální kontrola nestačí, popisuje APP podrobněji v článku o destrukčních zkouškách svarů.
Výsledek zkoušky platí pro zkoušený vzorek, ne automaticky pro celou dávku. Proto se musí dát dohledat ke konkrétní dávce, verzi programu a podmínkám výroby. APP k tomu díly značí štítkem nebo laserem. Když se objeví neshoda, dá se podezřelá produkce rychle ohraničit a není nutné třídit všechno. Certifikace podle IATF 16949 je dobrý základ, přejímací kritéria konkrétního dílu ale nenahradí.
Svar a navazující povrchová úprava
Svařenec většinou pokračuje do povrchové úpravy, u automobilových dílů typicky do kataforézního lakování. Rozstřik, nečistoty, uzavřené dutiny nebo úzké spáry pak zhoršují předúpravu i nanesení laku a bývají místem, kde později začne koroze. Robot rozstřik omezuje, protože drží stálou vzdálenost a úhel hořáku, zbytek je na seřízení parametrů a pravidelném čištění plynové hubice. Konstrukce svařence musí dovolit, aby lázeň do dílu natekla, vzduch unikl a kapaliny zase odtekly. Vadný spoj lak nespraví. Jak kvalita svaru ovlivňuje výsledek kataforézy, rozebírá APP na svém blogu.
APP umí dodat svařený díl rovnou i s kataforézním lakováním. Když se po lakování objeví vada, dá se přiřadit ke konkrétní svařovací operaci a směně bez reklamace mezi dvěma dodavateli a odpadá i převážení dílů mezi firmami.
Robot tedy přináší stabilitu. Doložitelnou kvalitu z ní ale dělají až hlídané vstupy a zkoušky s dohledatelným výsledkem.