
Měříme tlak, rychlost, polohu, čas i teploty zón. Víme však skutečně, jakou teplotu má tavenina, ze které právě vyrábíme?
Moderní vstřikovací stroj poskytuje technologovi obrovské množství dat. Ví, jaké má nastavené teploty válce. Zná rychlost vstřikování, protitlak, otáčky šneku, polohu V/P přepnutí, vstřikovací tlak, dobu dotlaku i dobu cyklu. Na obrazovce sleduje desítky parametrů. A přesto mu může chybět informace o jedné z nejdůležitějších veličin celého procesu: jakou skutečnou teplotu má tavenina, která vstupuje do formy.
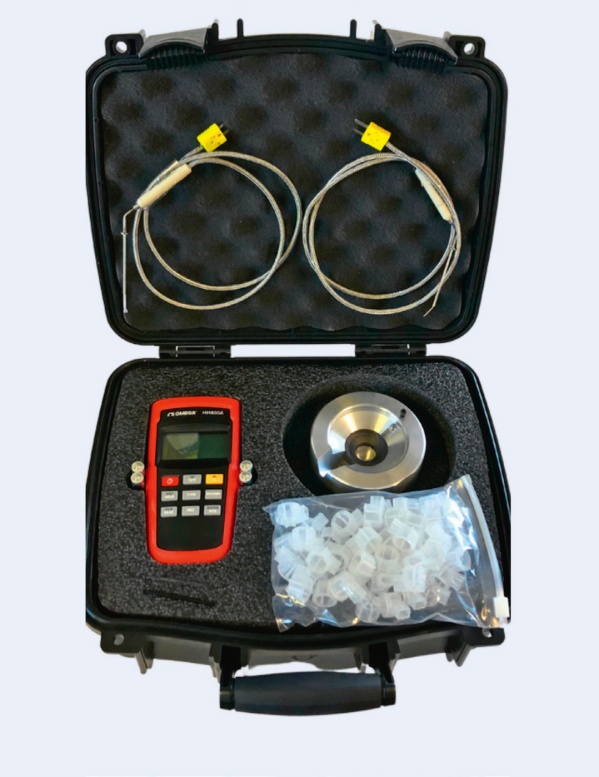
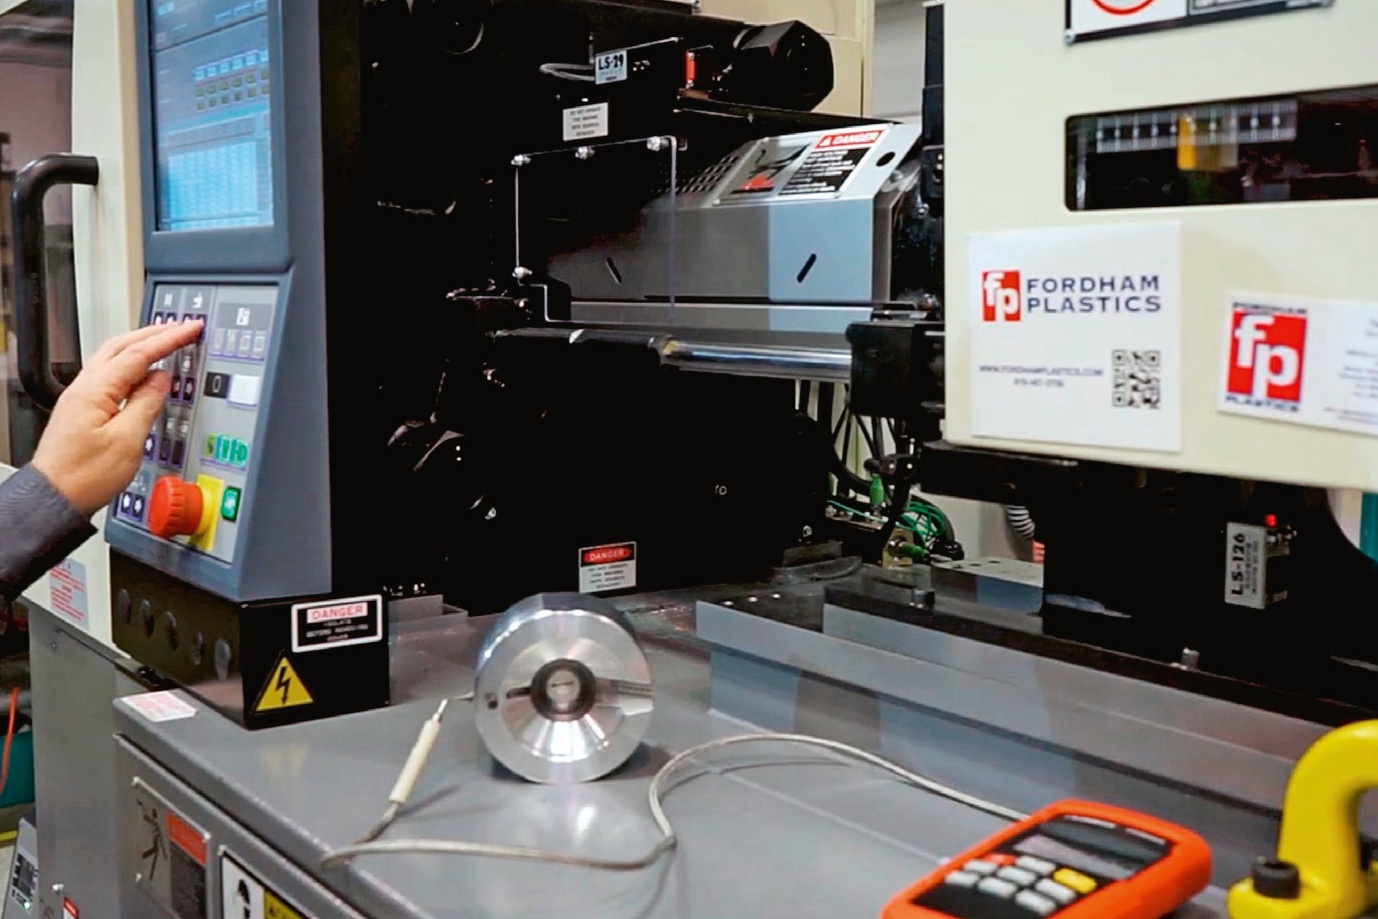
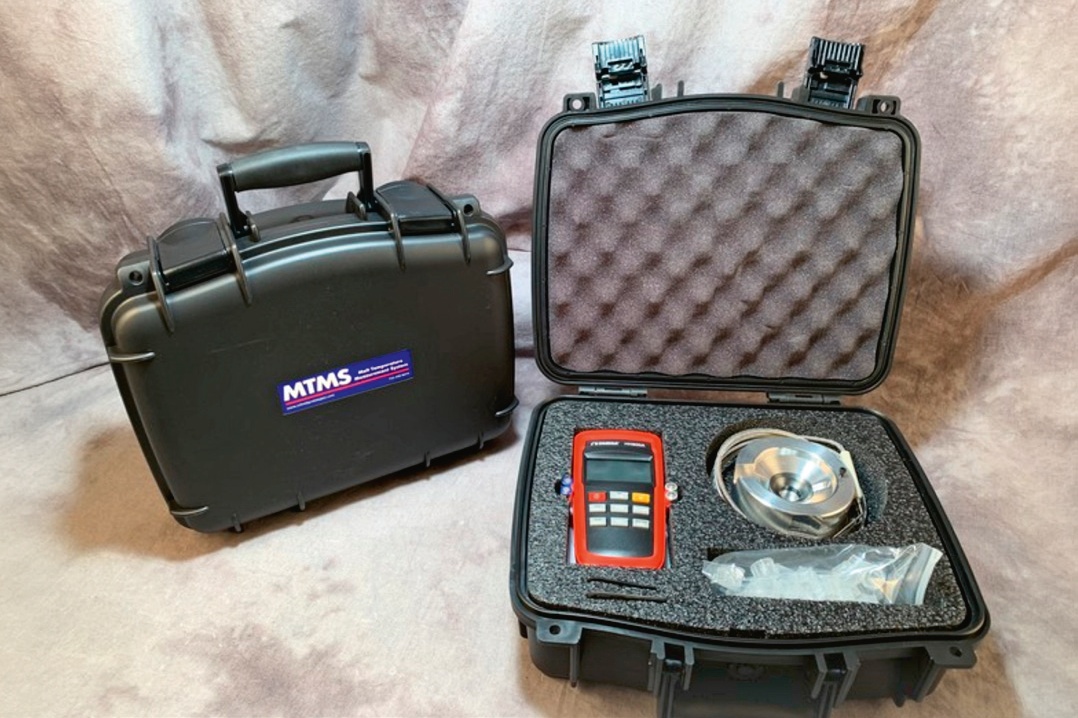
A právě tuto mezeru řeší MTMS (melt temperature measurement system). Systém měření teploty taveniny přináší možnost sledovat teplotu polymerní taveniny v hlavním toku, a získat tak informaci o skutečném tepelném stavu materiálu, se kterým proces v daném okamžiku pracuje.
To není jen další teplota na obrazovce. Je to nový pohled dovnitř procesu.
Stejné nastavení stroje ještě neznamená stejný proces
 Tuto situaci zná téměř každá vstřikovna: stejný materiál, stejná forma, stejný stroj, stejné nastavení. Včera výroba fungovala perfektně, dnes začaly kolísat rozměry. Změnila se hmotnost výlisku. Objevily se propadliny, otřepy, deformace nebo problémy s povrchem.
Technolog otevře procesní data. Teploty zón jsou stejné. Rychlosti jsou stejné. V/P je stejné. Dotlak je stejný. Tak proč je výsledek jiný?
Protože stejné nastavení stroje nemusí znamenat stejný stav taveniny. Polymer během plastifikace není pouze ohříván topnými pásy válce. Je mechanicky zpracováván šnekem, smykově namáhán a prochází podmínkami, které společně vytvářejí jeho výsledný tepelný stav. A právě výslednou teplotu materiálu potřebujeme znát. Teplota taveniny není jen číslo. Ovlivňuje chování materiálu Změní-li se skutečná teplota taveniny, změní se její viskozita. A když se změní viskozita, může se změnit i způsob, jakým materiál proudí formou.
To následně může ovlivnit plnění dutiny, tlak potřebný k plnění, průběh a okamžik V/P přechodu, účinnost dotlaku, hmotnost výlisku, smrštění, rozměrovou stabilitu, deformace (warpage), kvalitu povrchu, vnitřní napětí a výsledné mechanické vlastnosti dílu.
Najednou je zřejmé, proč je skutečná teplota taveniny tak důležitá. Není to pouze další parametr procesu. Je to jedna z veličin, které určují, jak se polymer při vstřikování skutečně chová.
A tady vzniká problém klasického měření
Teploty topných zón válce jsou velmi důležité, ale měří především teplotní stav kovu v místě čidla, nikoliv přímo teplotu polymeru proudícího do formy.
Využití ponorné sondy může být užitečnou kontrolní metodou, ale od okamžiku opuštění trysky začíná materiál chladnout a výsledek ovlivňuje čas i způsob měření.
IR měření poskytuje informaci především o povrchu nebo podpovrchové oblasti a výsledek mohou ovlivňovat optické vlastnosti materiálu, emisivita, geometrie a okolní záření.
Sonda umístěná mimo reprezentativní proud může být ovlivněna okolním kovem, lokální rychlostí toku nebo materiálem s jinou tepelnou historií. A matematický model sice může být mimořádně užitečný, ale pouze tehdy, když víme, vůči čemu jej kalibrujeme a validujeme.
MTMS proto míří přímo na to, co nás skutečně zajímá: na teplotu materiálu v hlavním toku.
Nevidíme jen to, co jsme stroji zadali, vidíme, co se s materiálem skutečně stalo
A právě tady začíná být MTMS skutečně zajímavý. Technolog může porovnávat změnu rychlosti plastifikace, změnu protitlaku a změnu doby cyklu se změnou teploty taveniny, změnu materiálu nebo šarže se změnou tepelného chování, změnu teploty se změnou plnění, hmotností, rozměrů a výskytem konkrétních vad.
Místo otázky: Co se zase změnilo? můžeme položit mnohem přesnější otázku: Co se změnilo v procesu a jak se tato změna projevila na skutečné tavenině? To je zásadní rozdíl.
Co to znamená pro technologa?
Především jednu věc: méně odhadování, více důkazů.
Zkušenost technologa zůstává nenahraditelná. MTMS ji nenahrazuje. Dává jí ale další měřitelnou veličinu.
Technolog může vidět, zda změna procesního parametru skutečně ovlivnila teplotu taveniny, jak výrazně a zda je výsledný stav stabilní cyklus od cyklu. To otevírá nové možnosti při nastavování procesu, hledání procesního okna, optimalizaci V/P, nastavování dotlaku, řešení kolísání hmotnosti, diagnostice rozměrových problémů, analýze povrchových vad, porovnávání materiálů, přejímkách forem, přesunech výroby mezi stroji, validacích, DOE experimentech a školení nových technologů.
Co to znamená pro vedoucího výroby?
Každý nevysvětlený procesní problém něco stojí. Nejen materiál. Stojí čas technologa, čas seřizovače, čas stroje, ztracenou kapacitu, delší náběh výroby, třídění, zmetky, opakované zkoušky a v nejhorším případě reklamaci.
Proto je hodnota MTMS větší než samotné měření teploty. Přidává informaci, která může zkrátit cestu od problému k jeho skutečné příčině.
Místo několika hodin změn parametrů metodou pokus–omyl můžeme nejprve ověřit: Je tepelný stav taveniny stejný jako u referenční dobré výroby? ANO? Hledejme příčinu jinde. NE? Právě jsme zásadně zúžili oblast hledání.
Co to znamená pro management?
Management nepotřebuje další graf. Potřebuje stabilnější výrobu, kratší náběhy, méně zmetků, rychlejší řešení problémů, reprodukovatelné procesy, vyšší Cp/Cpk, méně reklamací, méně závislosti na jednom zkušeném člověku a rozhodování založené na datech.
MTMS otevírá cestu k tomu, aby se další část technologického know-how změnila z „Náš nejlepší technolog ví, jak to nastavit“ na „Víme, jak vypadá referenční dobrý proces, a umíme jeho stav měřit a porovnávat“.
To je významný rozdíl. Protože člověk může odejít. Data a definovaný proces mohou zůstat.
Představte si, že si můžete uložit „otisk“ dobré výroby
Forma běží perfektně. Díly mají správnou hmotnost. Rozměry jsou stabilní. Povrch je v pořádku. Procesní způsobilost odpovídá požadavkům. Právě tento stav je potřeba zachytit. Nejen jako recepturu stroje, ale jako referenční stav skutečného procesu.
Pak se výroba spustí znovu za týden, měsíc nebo půl roku. A místo otázky: Máme tam stejné nastavení? můžeme přidat mnohem důležitější: Máme také stejný stav taveniny?
To otevírá úplně nový způsob práce s procesními daty.
A teď si představte další krok
Máme skutečnou teplotu taveniny. Máme tlak v dutině. Máme polohu šneku. Máme čas plnění. Máme hmotnost dílu. Máme rozměrová data. Máme informaci o vadách.
Najednou můžeme začít hledat vztahy, které byly dříve skryté: teplota → viskozita → plnění → tlak → V/P → dotlak → hmotnost → rozměr → kvalita.
Ne jako teorie v učebnici. Ale jako data z konkrétního stroje, konkrétní formy a konkrétního materiálu. A právě tady MTMS přestává být pouze měřicím zařízením. Stává se diagnostickým a výukovým nástrojem pro pochopení procesu.
Technolog konečně může ukázat proč
Proč po zvýšení rychlosti plastifikace reagoval proces jinak? Proč změna protitlaku ovlivnila výsledek? Proč se stejný materiál při jiné době cyklu chová jinak? Proč stejná forma po přesunu na jiný stroj potřebuje jiné nastavení? Proč se při zdánlivě stejné receptuře změnilo plnění?
Ne každou takovou změnu samozřejmě způsobuje teplota taveniny. A právě to je důležité. MTMS nemá být nástrojem, který za každý problém obviní teplotu. Má umožnit zjistit, zda teplota součástí problému je, nebo není. To je skutečná diagnostika.
Od zkušenosti k přenositelnému know-how
Existuje ještě jeden přínos, který může být pro evropské vstřikovny zásadní: vzdělávání lidí.
Mladému technologovi můžeme vysvětlovat: „Vyšší smyk může zvýšit teplotu taveniny.“ To je teorie. Nebo můžeme změnit parametr a ukázat mu: „Podívej. Tohle jsme změnili. A takto na to reagovala tavenina.“
Najednou vidí souvislost. Rychlost → smyk → teplota. Teplota → viskozita → plnění. Plnění → V/P → dotlak. Dotlak → hmotnost → rozměry. Proces přestává být souborem izolovaných čísel. Začíná dávat fyzikální smysl. A zkušenost seniorního technologa se může mnohem snadněji přenášet na další generaci.
MTMS přichází do Evropy
Společnost Jan Svoboda, s. r. o., získala výhradní zastoupení systému MTMS pro evropský trh. Pro nás to ale není jen uvedení dalšího produktu.
Po více než 30 letech práce se vstřikováním plastů vidíme v MTMS především možnost otevřít téma, které bylo v běžné výrobě dlouho obtížně uchopitelné: Jakou skutečnou teplotu má tavenina, ze které právě vyrábíme?
A co všechno dokážeme zjistit, když tuto veličinu začneme systematicky sledovat společně s ostatními procesními daty? To chceme společně s evropskými vstřikovnami zjistit v praxi.
Nevěřte nám. Změřme to
Nechceme, aby technolog věřil marketingovému materiálu. A nechceme, aby management investoval do dalšího zařízení jen proto, že dobře vypadá v prezentaci.
Chceme ukázat data. Na skutečném procesu. Na skutečném stroji. S vaším materiálem. S vaší formou. Protože právě tam se ukáže skutečná hodnota této technologie.