Vstřikovna pro zdravotnictví vypadá na první pohled jako každá jiná. Rozdíl je v tom, co se v ní nesmí vyskytnout: žádný otřep, žádná částice, žádná odchylka, kterou nikdo nezdokumentoval — a žádná změna, kterou zákazník neschválil. Je to jeden z nejnáročnějších, ale zároveň nejstabilnějších segmentů, jaký český plastikářský průmysl nabízí. A možná právě proto se o něm tak málo píše.
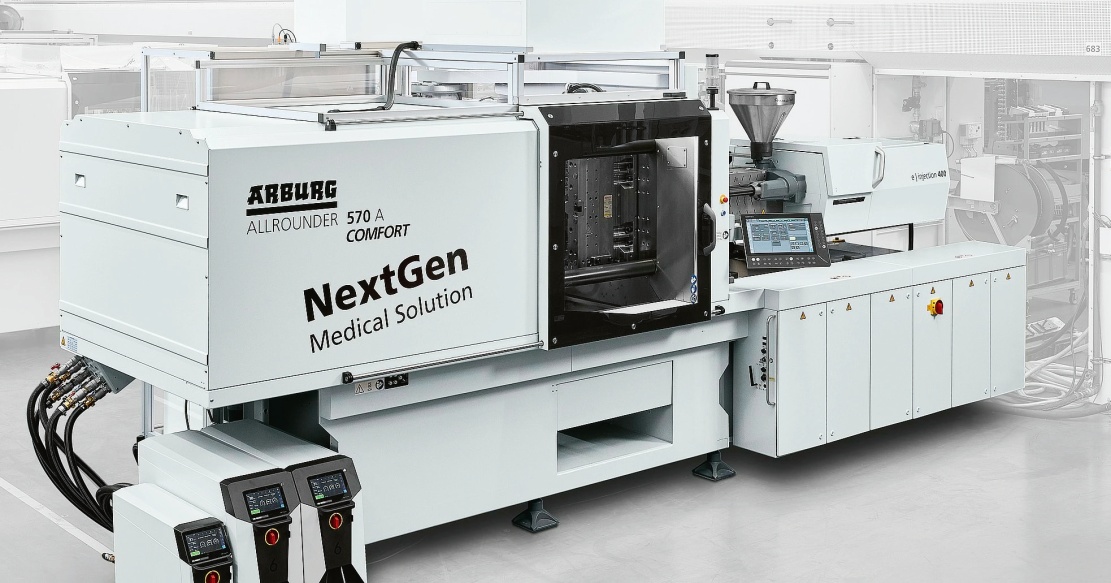 Přesný elektrický vstřikovací stroj Arburg Allrounder 570 A Comfort v provedení „NextGen Medical Solution“ pro náročné aplikace ve zdravotnické technice © Arburg
Představte si zakázku, u které vám odběratel řekne, že kvalifikace poběží rok a půl, že si vyhrazuje právo auditovat vaši dokumentaci kdykoli bez ohlášení a že jakoukoli změnu dodavatele granulátu, nastavení stroje, nebo dokonce maziva v robotu jim musíte předem oznámit a nechat odsouhlasit. A pak dodá, že pokud to zvládnete, bude ten díl u vás nakupovat deset let. V automobilovém průmyslu by taková nabídka znamenala podezřele dobrou zprávu. Ve zdravotnictví jde o standard.
Právní rámec
Právní rámec, který tuhle logiku vytváří, je nařízení (EU) 2017/745 o zdravotnických prostředcích, známé jako MDR (Medical Device Regulation). Nahradilo dvě starší směrnice z 90. let a plně použitelné je od května 2021, přičemž pro prostředky uvedené na trh podle starých pravidel platí prodloužená přechodná období — u nejrizikovějších tříd do konce roku 2027, u zbytku do konce roku 2028.
Pro zpracovatele plastů je podstatné, že MDR výrazně zesílilo požadavky na sledovatelnost a na roli dodavatelů v celém řetězci. Výrobce prostředku, tedy ten, kdo na výrobek dává své jméno, musí být schopen doložit kontrolu nad každým vstupem — a to znamená, že požadavky padají na vstřikovnu, i když ta formálně žádný zdravotnický prostředek nevyrábí, jen komponentu.
Druhou vrstvou je norma ISO 13485, systém řízení kvality pro zdravotnické prostředky. Bez certifikátu podle ní se do tohoto oboru v praxi nedostanete, je to „vstupenka“.
A za třetí přichází letos změna, která se v Evropě příliš nekomentuje, ale dotkne se každého, kdo dodává na americký trh: americká FDA sladila svá pravidla pro systémy kvality, dosud známé jako 21 CFR Part 820, s normou ISO 13485. Nová úprava, označovaná QMSR, nabývá účinnosti v únoru 2026. Pro firmu, která už ISO 13485 má, to znamená především úsporu duplicitní administrativy — ale také nutnost projít vlastní dokumentaci a doplnit to, co americká pravidla řeší navíc.
Prostředí
Technicky se tento segment od běžné vstřikovny liší ve třech věcech: prostředí, materiálech a způsobu, jakým se dokládá, že proces funguje.
Prostředí nemusí být hned celá hala v čistém provedení. Rozšířeným řešením je takzvaný greybox — hala v běžném průmyslovém standardu, ve které je uzavřen a laminárně profukován jen prostor nad formou, odebíracím robotem a balicí linkou. Pro většinu aplikací postačuje třída ISO 7 nebo ISO 8 podle normy ISO 14644-1, přičemž v kritickém místě, tedy tam, kde díl opouští formu a jde do obalu, se lokálně dosahuje čistší třídy.
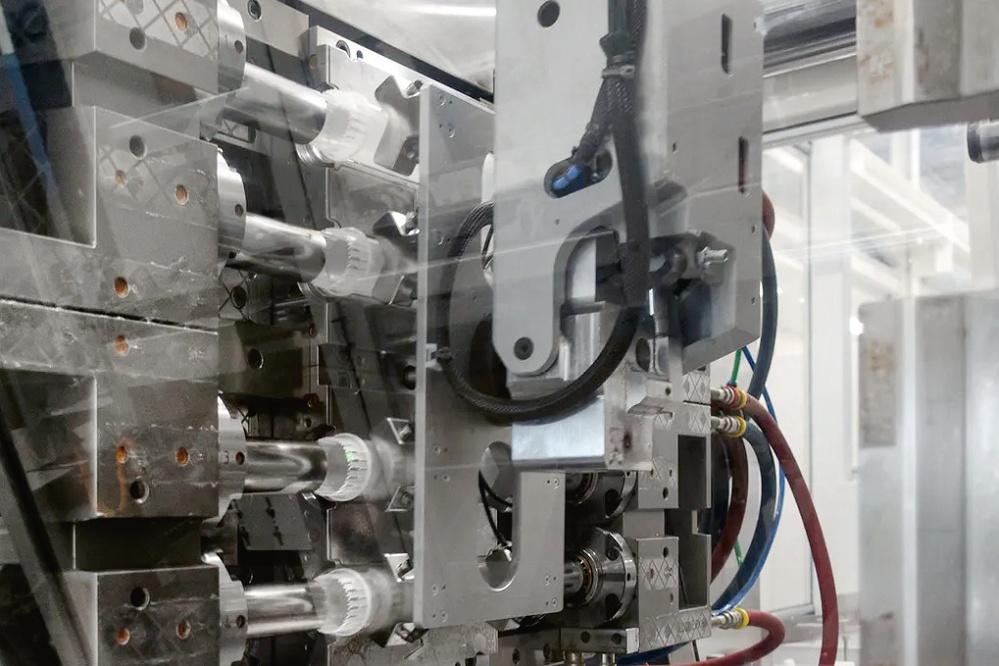
Praktické důsledky jsou ale mnohem konkrétnější než čísla v normě. Nesmí se používat separátory forem na silikonové bázi, protože silikonový film ruší pozdější sterilizaci a lepení. Maziva musí být v provedení schváleném pro kontakt s potravinami. Roboty se kryjí nerezem, aby se daly otírat. Odpadní obaly granulátu se do čistého prostoru nedostanou vůbec — materiál se dávkuje centrálně zvenčí. A balí se v lince, protože každá manipulace mimo kontrolované prostředí je krokem zpět.
Materiály
U materiálů se v posledních letech děje víc, než by se u tak konzervativního oboru čekalo.
Klasické PVC s ftalátovými plastifikátory se z jednorázových setů a hadiček postupně vytlačuje, protože DEHP je klasifikován jako látka toxická pro reprodukci a vyvolávající vážné obavy podle nařízení REACH (viz článek Konec věčných chemikálií? Plastikáři hledají náhradu za PFAS). Místo něj nastupují termoplastické elastomery.
Pro obory, kde se dřív automaticky používalo sklo, se prosazují cyklické olefinové kopolymery a polymery, tedy COC a COP: mají optickou čistotu blízkou sklu, velmi nízkou vlhkostní propustnost, minimální uvolňování extrahovatelných látek a dají se vstřikovat do složitých tvarů.
Odtud vede cesta k předplněným stříkačkám, mikrotitračním destičkám a diagnostickým kazetám. Kde se vyžaduje opakovaná sterilizace v autoklávu, nastupuje polysulfon a polyfenylsulfon, pro implantáty a nástroje PEEK.
A u všech těchto materiálů platí, že nestačí datový list — musí být podloženy i biologickým hodnocením podle souboru norem ISO 10993, případně certifikací USP Class VI, a dodavatel musí garantovat, že recepturu bez oznámení nezmění.
Zvláštní kapitolou je tekutý silikonový kaučuk (LSR). Od termoplastů se liší v podstatě ve všem: vstřikuje se studený do horké formy, kde vytvrzuje, směšuje se ze dvou složek těsně před vstupem a dávkovací systém se studeným vtokem nevytváří prakticky žádný odpad. Díky elasticitě materiálu se dá odformovat i z tvarů, které by u plastu byly nemyslitelné, tvrdost se dá volit v širokém rozsahu, materiál snáší sterilizaci parou a je dlouhodobě biokompatibilní. Právě proto z LSR vznikají respirační masky, chlopně, membrány, těsnění katetrů, prsní implantáty nebo dětské savičky.
Náročné je na tom hlavně dvojí: forma musí být odvzdušněná a extrémně přesně dělená, protože silikon zateče do každé mezery, a jakmile se LSR kombinuje v jednom cyklu s termoplastem — takzvané hybridní dvoukomponentní vstřikování — přidává se problém adheze a rozdílných teplot obou materiálů. Tohle už je vývojová práce, nejen výroba.
K tomu se přidávají tenkostěnné aplikace a mikroaplikace. U mikrovstřikování se hmotnost dílu pohybuje v setinách gramu a stroj má uzavírací sílu v jednotkách tun, protože s většími lisy se taková práce s takovými objemy materiálu prostě nedá spolehlivě zopakovat. U mikrofluidních čipů se do plochy velikosti platební karty vstřikuje materiál kanálky širokými desítky mikrometrů; tam už se běžně pracuje s evakuací dutiny a s cyklickým ohřevem formy, aby tavenina stihla tvar zaplnit dřív, než ztuhne.
Tenkostěnné díly s desetinami milimetru ve stěně zase vyžadují vysoké vstřikovací rychlosti a takovou tuhost formy, jakou nástrojárny běžně nedodávají.
Dokumentace
A pak přichází to, co odděluje medicínskou vstřikovnu od každé jiné: validace. Nestačí, že díly vycházejí jako vyhovující. Musí být doloženo, že vycházejí jako vyhovující prokazatelně a opakovatelně, i když se proces pohybuje na hranicích schváleného okna. Postup má tři kroky: kvalifikace instalace, kvalifikace funkčnosti a kvalifikace výkonu, v oboru známé jako IQ, OQ a PQ. V praxi to znamená naplánované experimenty, kterými se hledají hranice, v nichž ještě díl splňuje specifikaci, statistické vyhodnocení způsobilosti procesu, obvykle s požadavkem na index Cpk nejméně 1,33 a u kritických znaků i výš, a ověření stability v dlouhodobém běhu.
Zásadní je, že po validaci se proces nesmí měnit. Technolog, který si v pátek odpoledne o dva stupně upraví teplotu, aby se zbavil stopy po vtoku, v tomto oboru nedělá optimalizaci, ale porušení schváleného stavu. Odtud plyne i to, proč se ve zdravotnictví tak silně rozšířilo měření tlaku přímo v dutině formy: dává objektivní důkaz, že každý jednotlivý cyklus proběhl v mezích, a ne pouze to, že díl na výstupu prošel kontrolou.
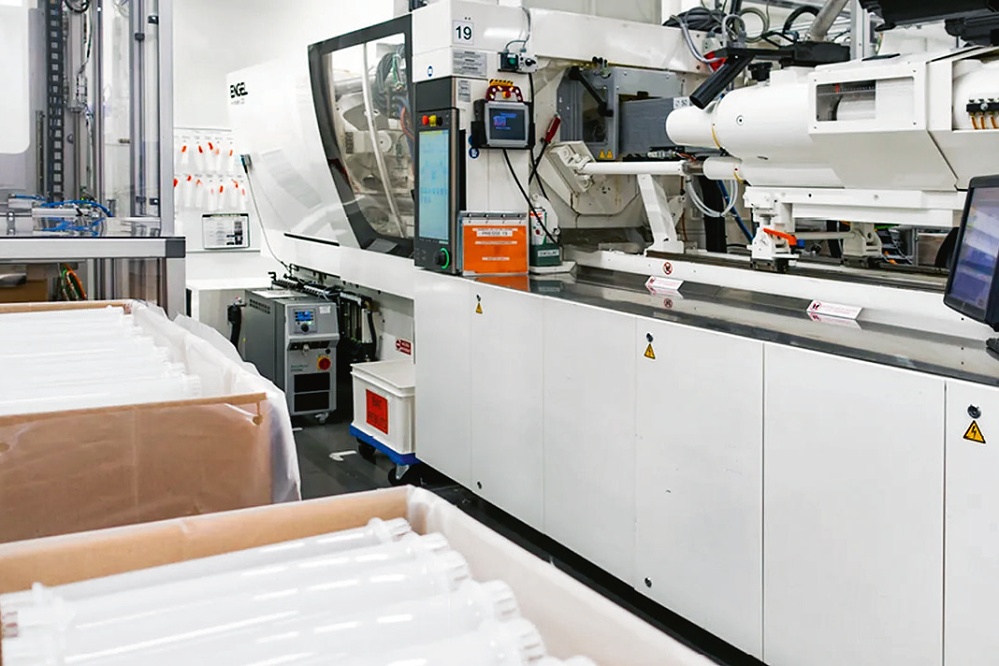
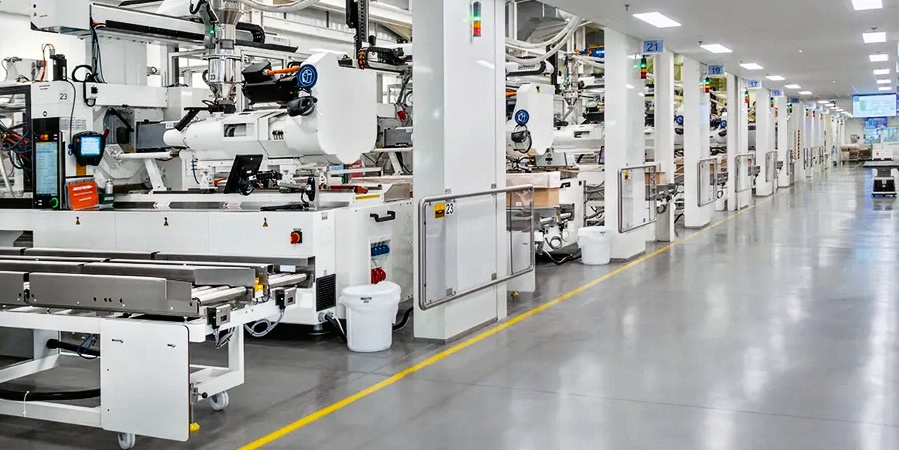 V současné době se v čisté místnosti společnosti Fresenius Medical Care v L‘Arbesle ve Francii nachází 26 vstřikovacích lisů Engel e-Motion © Fresenius Medical Care
Ekonomika
Ekonomika celého segmentu je pak přesným zrcadlem těch nároků. Vstupní investice je vysoká, kvalifikace trvá dlouho a náklady na dokumentaci a audity jsou trvalé. Výměnou za to zákazník neodchází kvůli pěti haléřům na kusu, protože změna dodavatele by ho stála znovu celou validaci. V oboru, který je jinak zvyklý na roční cenová vyjednávání a na stěhování zakázek za nižší mzdovou úrovní, je taková setrvalost vzácná. A pro Česko je tu ještě jeden argument: po zkušenostech s přerušenými dodávkami z Asie hledají evropští výrobci zdravotnických prostředků dodavatele blíž, což je přesně ta pozice, do které se česká přesná vstřikovna hodí.
Nezní to jako obor pro každého. Ale pro firmu, která umí dělat přesně a hlavně to umí doložit, je to nejlepší nabídka, jaká na trhu je.